目次
打ち抜き後の部品取り出しが滞り、後工程への供給が遅れる状況に頭を悩ませていませんか? 人手による手作業に頼ったバラシは、工数の増加だけでなく製品品質のばらつきや作業者の安全にも直結します。 本記事では、板金加工におけるバラシの基礎知識や現場の課題、専用工具や自動化装置を用いた負担軽減策について解説します。 工程全体のボトルネックを解消する手がかりとして、ぜひ参考にしてください。
板金加工(ブランク工程)におけるバラシとは
金属板から部品の外形を切り出したあと、製品は多くの場合、外枠(母材)と微小なつなぎ目でつながった状態で残ります。 この枠から部品を外す作業が、現場で呼ばれる「バラシ」です。 バラシの位置づけと具体的な内容は、以下の3つに整理できます。
- 板金加工の基本的な流れ
- バラシ作業が発生する工程と作業内容
- 製品と母材をつなぐミクロジョイントの役割
それぞれ見ていきましょう。
板金加工の基本的な流れ
板金加工は、金属板の切断や穴あけ、曲げ、溶接、仕上げを順次行う一連の工程です。 定尺板から部品の展開形状を切り出す最初の工程は、ブランク工程と呼ばれます。 後工程には曲げや溶接が控えているため、最初の切り出しが遅延すると後続設備が手待ち状態に陥りかねません。 切り出しにはおもにタレパンによる打ち抜きとレーザ加工が使われ、切断直後の部品落下を防ぐ工夫が前提となります。 工程全体においてバラシはブランクと曲げをつなぐ結節点であり、ここでの停滞は工場全体の生産性を低下させる要因といえます。
バラシ作業が発生する工程と作業内容
バラシは、ブランク工程の直後に発生する作業です。 打ち抜きや切断を終えた製品は、微小なつなぎ目で母材につながれた状態で機械から排出されるのが一般的です。 作業者はハンマーやニッパーなどの手工具を用い、つなぎ目を外して部品のみを回収します。 部品を外したあとに残る外枠はスケルトンといい、小物を多数個取りするほど、外す箇所は増えます。 夜間無人運転を行う現場では、翌朝に大量のスケルトンが滞留するケースも珍しくありません。 単純な作業に見えても、実際は力加減や外す順序が製品の平坦度にそのまま響く繊細な工程です。
製品と母材をつなぐミクロジョイントの役割
ミクロジョイントは、外形を完全に切り離さず意図的に残す微小なつなぎ目です。 タレパン加工では、外しやすいジョイントの目安は0.1〜0.15ミリ程度とされますが、板厚や製品形状によって最適な条件は異なります。 つなぎ目を残さない場合、加工中に部品が脱落して変形や傷が生じ、機械テーブルを損傷させるおそれがあります。 母材とつないだまま流すことで、機械を止めずに定尺板を連続加工できる点がメリットです。 長尺部品のたわみ防止にもつながります。 安全と歩留まりを保つために不可欠な工夫である一方、後工程でこれを外す作業が必然的に生じる構造といえます。
手作業によるバラシが抱える4つの課題
ハンマーによる打撃や手の感覚に頼るバラシ作業は、高速化したブランク設備の処理速度に追いつきません。 夜間の自動切断量が増えるほど、翌朝に滞留するワークの量は膨らみます。 現場が直面する主要な課題は、以下の4つです。
- ジョイント跡の処理を含めた工数の工数の増加
- けがや騒音など安全面での不安
- 製品の変形や傷による品質のばらつき
- 人手不足による作業負担の増加
これらは個別の問題に見えながら、人手不足の現場において複合的に発生しやすい傾向があります。
ジョイント跡の処理を含めた工数の増加
つなぎ目を外したあとの製品エッジには、微小な突起が残るケースが少なくありません。 このジョイント跡をヤスリやグラインダーでならす追加作業は、バラシの延長として無視できない負担です。 小物の多数個取りほど突起の箇所は増え、製品1点あたりの手作業時間は膨らみます。 最新の切断機で加工時間を短縮しても、後処理が手作業のままではリードタイム全体の短縮にはつながりません。 さらに突起の高さが不揃いだと曲げ加工時の突き当て基準が狂い、寸法公差を外れる要因となります。 ジョイント跡の処理まで含めて工程を見直す姿勢が肝心です。
けがや騒音など安全面での不安
手作業によるバラシは、鋭利な金属エッジや工具による打撃を伴うため安全上の懸念がつきまといます。 ニッパー切断時に破片が飛散したり、ハンマーの打ち損じで指を負傷したりするかもしれません。 板厚が増すほど打撃の衝撃が手首や肩、腰へ蓄積する傾向もあります。 連続する打撃音は工場内に反響し、長時間の作業では聴覚への負担や作業ストレスを招きがちです。 作業者の負傷が発生すればライン停止や代替要員の手配が必要となり、生産計画の狂いにも直結します。 過酷で危険を伴う作業環境は、応募者から敬遠される要因になりかねません。
製品の変形や傷による品質のばらつき
ハンマーによる打撃力は作業者によって異なり、強い衝撃を与えるほど薄板の反りやエッジの潰れを招きやすくなります。 ワーク表面に打痕や擦り傷が生じれば、後工程の塗装や組み立てで外観不良と判定されかねません。 作業者の疲労度によっても力加減が変化するため、同一ロット内でも仕上がりに差が出やすいのが実情です。 とくに外形の歪みは曲げ工程で顕在化しやすく、基準面が傾いて曲げ角度の狂いを誘発する原因となります。 個人の感覚に依存した手作業から脱却し、安定した加工精度を保つための仕組み作りが不可欠です。
人手不足による作業負担の増加
ブランク加工機を夜間無人稼働させる工場では、翌朝の出勤時に大量の部品取り出し作業が一挙に集中します。 専任者が不足している現場では残された人員が残業で対応せざるを得ず、重量のあるスケルトンの運搬が特定の作業者に偏る要因にもなりがちです。 求人票に過酷な作業内容を記載すると、応募者から敬遠されやすくなり、新たな人材確保も容易ではありません。 人手不足に起因する焦りから力任せの作業が増えれば、製品の破損や労働災害のリスクも一段と高まります。 これは作業者の意欲の問題ではなく工程構造の課題であり、作業の仕組みそのものを転換する視点が欠かせません。
バラシ作業を効率化・自動化する4つの方法
バラシ作業の負担を軽減する手段は、手持ち工具の導入から専用装置、加工条件の工夫、後工程の機械化まで複数の選択肢があります。 最初から大規模な自動化設備に限定せず、自社の生産量や板厚に適した手法から段階的に進めることが現実的です。 おもな改善アプローチは、以下の4つです。
- 専用のバラシ工具を使う
- バラシ専用の装置を導入する
- ジョイントを減らす加工方法を取り入れる
- 外したあとのバリ取りを機械化する
現場に合わせて最適な選択肢を比較検討しましょう。
専用のバラシ工具を使う
専用工具は、従来のハンマーやニッパーに代わり、振動などでつなぎ目を外す道具です。 オーセンテックの「プルプル君」は、ワークに近づけて作動させるだけでジョイントを外せる、特許取得済みの専用工具です。 小型かつ片手で取り扱えるため、作業場所を選びません。 打撃作業を排することで製品の反りや打痕、傷が減少し、作業者の技量差による品質のばらつきも抑制されます。 ブランク機の近傍で作業を完結させ、不要な運搬を最小限に抑えられます。 手作業の延長線上で手軽に効果を検証できるため、現場にとって現実的な改善策です。
バラシ専用の装置を導入する
処理数量が膨大な現場においては、手持ち工具だけでは作業の滞留を解消しきれない場合があります。 バラシ専用装置を導入すれば、ワークをセットして操作するだけでジョイントを外し、部品の回収までまとめて行えます。 たとえばオーセンテックの「Carry プルプル」は、テーブルにワークを置き足元のペダルで操作する構成で、プルプル君を最大2本装着可能です。 ブランク加工機に自動搬出・集積装置を連動させるのも有効です。 設置スペースや対象サイズに応じた選定が前提となりますが、人手拘束を減らす有力な選択肢といえるでしょう。
ジョイントを減らす加工方法を取り入れる
前工程においてミクロジョイントの配置や幅を見直すだけでも、バラシ作業の手数を大きく削減できます。 部品が脱落しない最小限のつなぎ幅に設定する工夫や、曲げ基準に干渉しない辺へ配置を変更する手法が代表例です。 レーザ切断では、ジョイントを極小化または全切断するプログラミングも選択肢となります。 ただし保持力が弱まりすぎると、加工途中に金型に引っ掛かったり部品が脱落したりして、機械トラブルを招きかねないので注意しなければなりません。 ジョイント削減は作業を容易にする一方、加工中の安定性とは表裏一体です。 現場と設計側が連携し、適正な保持バランスを見極める姿勢が欠かせません。
外したあとのバリ取りを機械化する
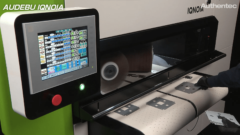
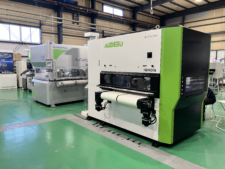
部品を母材から外しても、ジョイントの破断面には微小な突起やバリが残存します。 これらをヤスリで手作業で削っていては、せっかく取り出しを効率化しても仕上げ工程に新たな停滞を招くにすぎません。 専用のバリ取り機を導入してエッジ処理を機械化すれば、短時間で均一な仕上がりを安定して実現できます。 オーセンテックでは、板厚やワーク寸法に応じた多様なバリ取り機を展開しており、バラシ後の工程にも組み込みやすくなっています。 取り出し後のバリ取りまで含めて一連の工程として考える必要があるため、双方を同時に改善することが工場全体のムダを削るポイントです。
関連記事:製造業で生産性向上をはかるには?実践するための具体的な取り組み
バラシ工具や自動化装置を選ぶ3つのポイント
改善ツールを導入する際は、自社で扱う板厚や生産規模に合致しているかを冷静に見極める必要があります。 適合しない設備は工場内のスペースを圧迫する要因になりかねません。 失敗を防ぐ選定の着眼点は、おもに以下の3つです。
- 対応できる板厚や製品の大きさ
- 生産量に合った自動化の範囲
- 導入コストと費用対効果
自社のボトルネックとなっている工程に照らし、優先順位をつけて検討しましょう。
対応できる板厚や製品の大きさ
バラシ工具や装置には、ワークの保持方式によって向き不向きがあります。 極薄板の小物は変形しやすく、厚板の大判材は重量そのものが作業負荷となるため、対象ワークの最大・最小寸法を事前に洗い出す作業が必須です。 手持ち専用工具は機械周辺の限られたスペースで運用できる一方、テーブル型装置は積載可能な板幅や奥行きが仕様で決まります。 材質への適合性も重要で、軟質材は擦り傷がつきやすく、硬い材質はつなぎ目が切れにくい傾向です。 カタログの数値だけで判断せず、自社で扱う部品で反りや破断面の状態を確かめておくことが大切です。
生産量に合った自動化の範囲
1日あたりの処理ロットが少量の現場であれば、手持ち専用工具で打撃をなくすだけでも改善効果が得られます。 一方、夜間無人加工で大量のシートを切り出す工場では、回収まで自動化できる装置を導入しなければ翌朝の滞留を解消しきれません。 反対に、ロットが少ない現場に過大なラインを入れると、段取り替えの工数がかえって増大するリスクもあります。 自動化を取り出しだけに絞るか搬送まで広げるかは、現場の遅れが作業速度の低下によるものか、運搬の手間によるものかを見極めて判断しなければなりません。
導入コストと費用対効果
設備導入のコストは本体価格にとどまらず、設置工事やオペレーター教育、消耗品、保守費用まで含めたトータルの試算が必要です。 投資対効果を見る際は、作業時間の短縮だけでなく残業や不良の削減、次工程への人員配置まで含めて総合的に評価しましょう。 価格の安さだけで選ぶとサイズが合わず再投資を招く一方、過剰スペックを求めすぎれば現場が使いこなせず形骸化しかねません。 ショールームでの実機見学やテスト加工を通じ、後工程まで含めた全体の工数削減効果で費用対効果を判断する姿勢が大切です。
関連記事:製造コストを削減するための5つの方法&実践の手順・注意点について
まとめ:板金のバラシ作業は工具や装置の見直しで効率化できる
部品取り出しが手作業のままでは、ブランク加工をどれほど高速化しても工場全体のリードタイム短縮は望めません。 打撃を排する専用工具や回収まで担う自動化装置、後工程のバリ取り機械化を有機的に組み合わせることで、人員配置に余裕が生まれ、品質も安定します。 オーセンテックでは、特許工具「プルプル君」や専用装置「Carry プルプル」、バリ取り機AUDEBUシリーズなど、板金周辺設備を幅広く取り扱っている点が強みです。 仕様相談から実機設置、操作指導、アフターサポートまで一貫した対応体制です。 実機を確認できる展示場もご案内しておりますので、貴社に合う解決策について、ぜひオーセンテックへご相談ください。 >>お問い合わせはこちら
-
お電話でのお問い合わせ
-
メールでのお問い合わせ
この記事の著者
オーセンテック株式会社
オーセンテック株式会社では、「お客様の声を「アイデア」に お客様の笑顔を「力」に「ものづくり」に貢献する会社でありたい」という企業理念のもと、製造現場の生産性向上・人手不足・品質の安定化・環境改善を実現させるため、手作業をなくすための機械(バリ取り機や板金洗浄機など)を開発・販売・メンテナンスしております。
オーセンテック編集部では、これまでの数多くのバリ取り機、洗浄機の導入事例・サポート経験を活かして、バリ取りや洗浄といった板金加工現場でなくてはならない工程・作業に関するお役立ち情報を発信しています。

